ಕನ್ನಡ
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE ಸ್ಟೀಲ್ ಸ್ಟ್ರಕ್ಚರ್ಸ್ ಬಾಕ್ಸ್ ಕಾಲಮ್ ಪ್ರೊಸೆಸಿಂಗ್ ಫ್ಲೋ ಮತ್ತು ಇಂಜಿನಿಯರಿಂಗ್ ಅಪ್ಲಿಕೇಶನ್ ಸಾಧನೆಗಳು
I. ಸಾಮಾನ್ಯ ಲೇಔಟ್ ಡ್ರಾಯಿಂಗ್
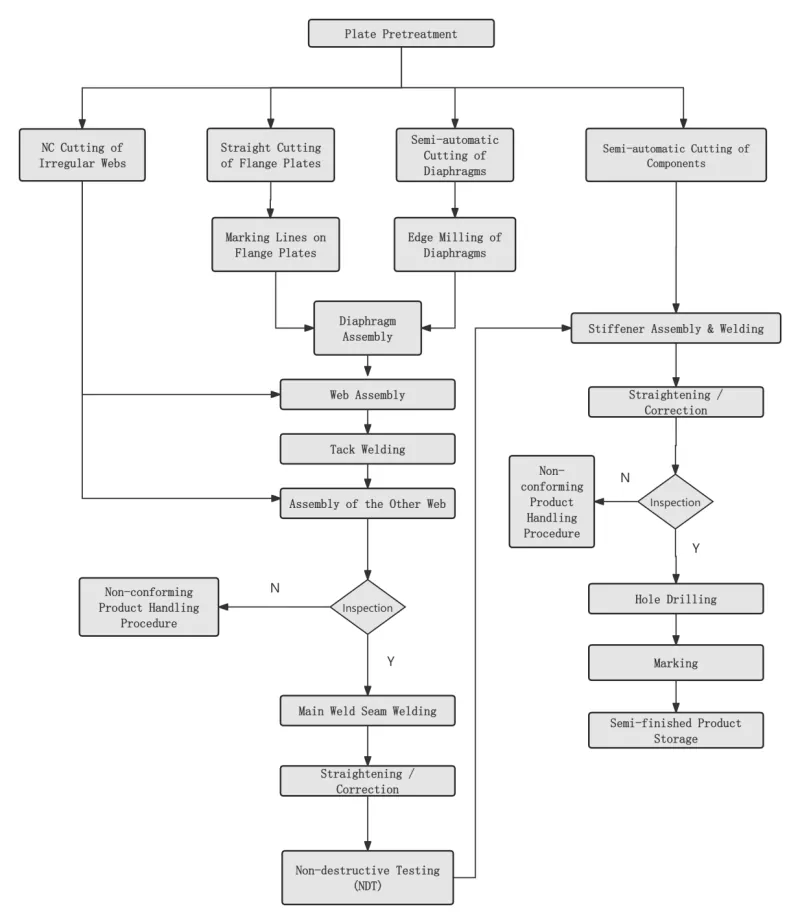
Ⅱ. ಪ್ರಮುಖ ಪ್ರಕ್ರಿಯೆ
|
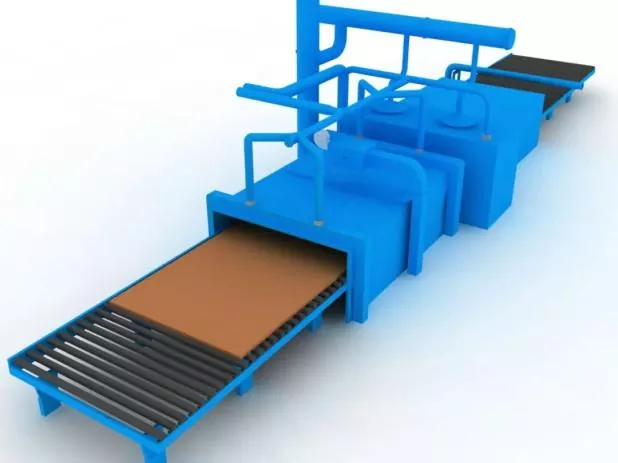
ಹಂತ 1 ಸ್ಟೀಲ್ ಪ್ಲೇಟ್ ಸರ್ಫೇಸ್ ಪ್ರಿಟ್ರೀಟ್ಮೆಂಟ್ |
ಸ್ಟೀಲ್ ಪ್ಲೇಟ್ ಬ್ಲಾಂಕಿಂಗ್ ಮೊದಲು ವಿನ್ಯಾಸ ಅಥವಾ ಪ್ರಕ್ರಿಯೆಯ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಅನುಗುಣವಾಗಿ ನಡೆಸಲಾಗುತ್ತದೆ. |
|
|
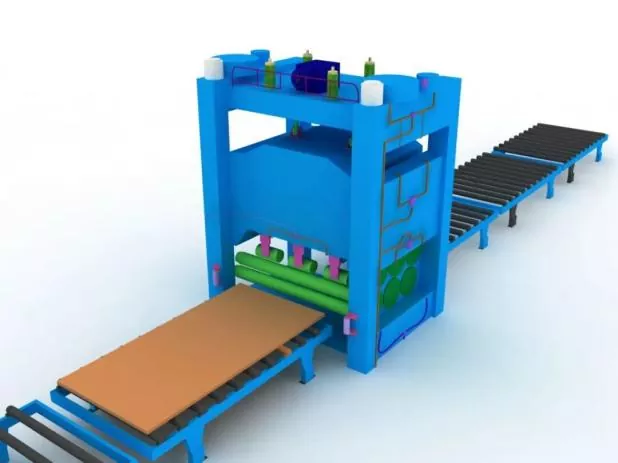
ಹಂತ 2 ಸ್ಟೀಲ್ ಪ್ಲೇಟ್ ನೇರಗೊಳಿಸುವಿಕೆ |
ಬ್ಲಾಂಕಿಂಗ್ ನಿಖರತೆಯನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ಮತ್ತು ಸ್ಟೀಲ್ ಪ್ಲೇಟ್ನ ಆಂತರಿಕ ಉಳಿದಿರುವ ಒತ್ತಡವನ್ನು ನಿವಾರಿಸಲು ಸ್ಟೀಲ್ ಪ್ಲೇಟ್ ಪೂರ್ವಭಾವಿ ಚಿಕಿತ್ಸೆಯ ನಂತರ ಒಟ್ಟಾರೆ ನೇರಗೊಳಿಸುವಿಕೆಯನ್ನು ಕೈಗೊಳ್ಳಬೇಕು. |
|
|
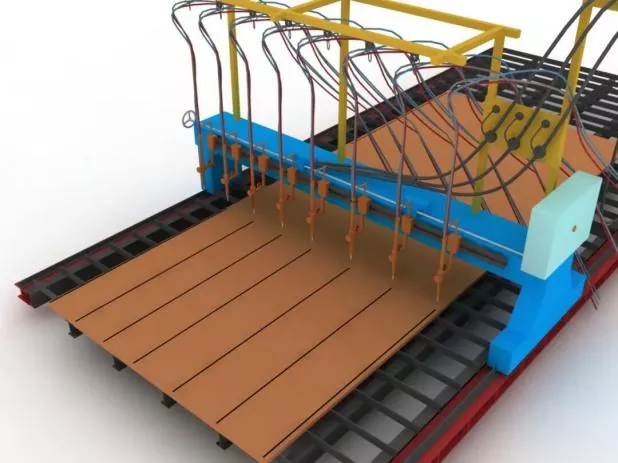
ಹಂತ 3 ಭಾಗಗಳನ್ನು ಕತ್ತರಿಸುವುದು ಮತ್ತು ಖಾಲಿ ಮಾಡುವುದು |
ಕತ್ತರಿಸುವ ಮೊದಲು, ಕತ್ತರಿಸುವ ಯಂತ್ರವನ್ನು ಸರಿಹೊಂದಿಸಿ, ನಳಿಕೆಯ ಮಾದರಿಯನ್ನು ದೃಢೀಕರಿಸಿ ಮತ್ತು ಗಾಳಿಯ ಒತ್ತಡದ ಸ್ಥಿರತೆಯನ್ನು ಪರಿಶೀಲಿಸಿ. |
|
|
ಕತ್ತರಿಸುವ ಸಮಯದಲ್ಲಿ, ಸ್ಟೀಲ್ ಪ್ಲೇಟ್ನ ಕತ್ತರಿಸುವ ಸೀಮ್ ಅನ್ನು ಮೊದಲು ಪೂರ್ವಭಾವಿಯಾಗಿ ಕಾಯಿಸಿ, ಮತ್ತು ಕತ್ತರಿಸುವ ವೇಗವನ್ನು ಕಟ್ಟುನಿಟ್ಟಾಗಿ ನಿಯಂತ್ರಿಸಿ. |
||
|
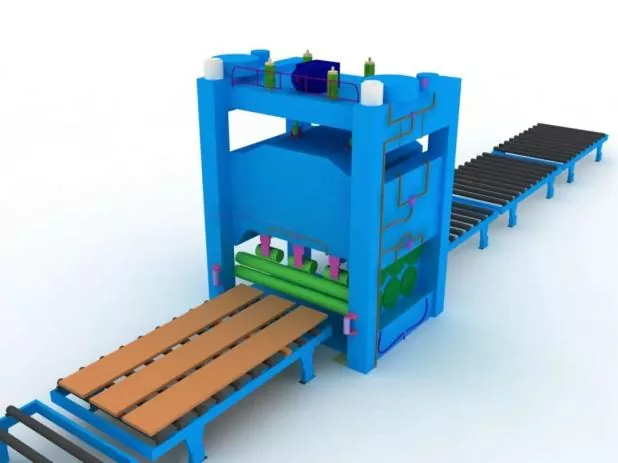
ಹಂತ 4 ಭಾಗಗಳ ದ್ವಿತೀಯ ನೇರಗೊಳಿಸುವಿಕೆ |
ಅಸೆಂಬ್ಲಿ ನಿಖರತೆಯನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ಮತ್ತು ಉಕ್ಕಿನ ಫಲಕಗಳ ಆಂತರಿಕ ಉಳಿಕೆಯ ಒತ್ತಡವನ್ನು ಕಡಿಮೆ ಮಾಡಲು ಸ್ಟೀಲ್ ಪ್ಲೇಟ್ ಬ್ಲಾಂಕಿಂಗ್ ನಂತರ ನಡೆಸಲಾಗುತ್ತದೆ. |
|
|
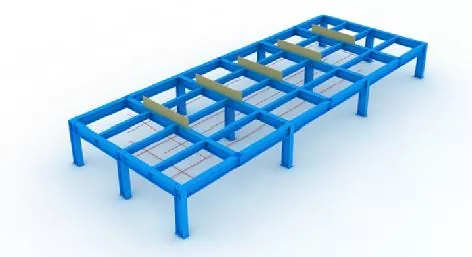
ಹಂತ 5 ಜಿಗ್ಗಳು ಮತ್ತು ಲೇಔಟ್ ಲೈನ್ಗಳ ಸೆಟ್ಟಿಂಗ್ |
ಜೋಡಣೆಯ ಮೊದಲು, ಲೇಔಟ್ ಸಾಲುಗಳು ಮತ್ತು ಜಿಗ್ಗಳನ್ನು ಮೊದಲು ಹೊಂದಿಸಬೇಕು. |
|
|
ಜಿಗ್ ಅನುಸ್ಥಾಪನೆಯ ಸಮಯದಲ್ಲಿ, ಮೇಲ್ಭಾಗದ ತೆರೆಯುವಿಕೆಯ ಸಮತಲ ಮಟ್ಟವನ್ನು ಖಾತ್ರಿಪಡಿಸಿಕೊಳ್ಳಬೇಕು ಮತ್ತು ಸಾಕಷ್ಟು ಬಿಗಿತ ಮತ್ತು ಬಲವನ್ನು ಖಾತರಿಪಡಿಸಬೇಕು. |
||
|
ಎಲ್ಲಾ ಜಿಗ್ಗಳು ಮತ್ತು ಲೇಔಟ್ ಲೈನ್ಗಳನ್ನು ಗೊತ್ತುಪಡಿಸಿದ ಸಿಬ್ಬಂದಿಯಿಂದ ಪರೀಕ್ಷಿಸಿ ಮತ್ತು ಅನುಮೋದಿಸಿದ ನಂತರ ಮಾತ್ರ ಬಳಕೆಗೆ ತರಬಹುದು. |
||
|
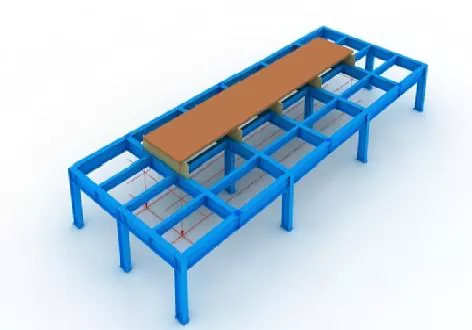
ಹಂತ 6 ಕೆಳಗಿನ ಫಲಕದ ಸ್ಥಾನೀಕರಣ |
ಪ್ಲಂಬ್ ಬಾಬ್ ಮತ್ತು ಲೇಔಟ್ ಲೈನ್ಗಳಿಂದ ನಿಖರವಾಗಿ ಇರಿಸಲಾಗಿದೆ. |
|
|
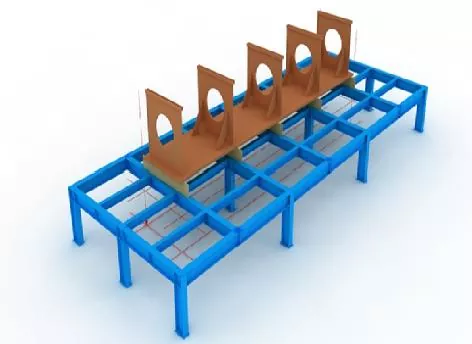
ಹಂತ 7 ಡಯಾಫ್ರಾಮ್ ಅಸೆಂಬ್ಲಿ |
ಡಯಾಫ್ರಾಮ್ಗಳ ಜೋಡಣೆಯ ಮೊದಲು, ಕೆಳಗಿನ ಫಲಕದಲ್ಲಿ ಸ್ಥಾನಿಕ ರೇಖೆಗಳನ್ನು ಗುರುತಿಸಿ ಮತ್ತು ಗ್ರೈಂಡಿಂಗ್ ಚಕ್ರದೊಂದಿಗೆ ರೇಖೆಗಳ ಎರಡೂ ಬದಿಗಳಲ್ಲಿ ತೇಲುವ ತುಕ್ಕು ತೆಗೆದುಹಾಕಿ. |
|
|
ಡಯಾಫ್ರಾಮ್ಗಳನ್ನು ನಿರ್ಮಿಸಿದ ನಂತರ, ಅವುಗಳನ್ನು ಟ್ಯಾಕ್ ವೆಲ್ಡಿಂಗ್ ಮೂಲಕ ಸರಿಪಡಿಸಿ. |
||
|
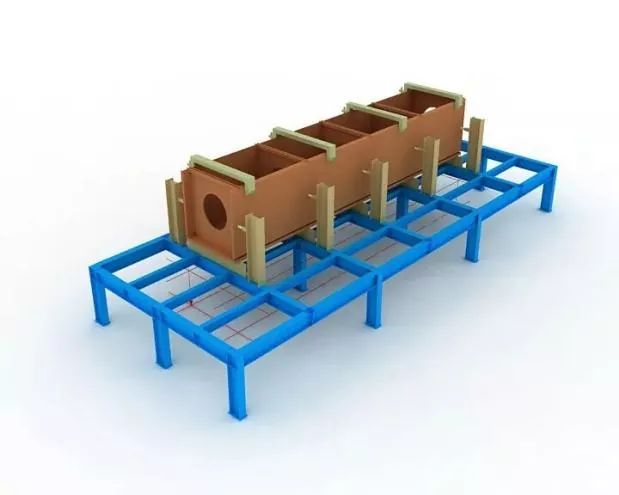
ಹಂತ 8 ವೆಬ್ ಅಸೆಂಬ್ಲಿ |
ವೆಬ್ ಅನ್ನು ಜೋಡಿಸಿ ಮತ್ತು ಅರ್ಹತೆ ಪಡೆದ ನಂತರ, ಜ್ಯಾಕ್ನೊಂದಿಗೆ ಡಯಾಫ್ರಾಮ್ ವಿರುದ್ಧ ಬಿಗಿಯಾಗಿ ಜ್ಯಾಕ್ ಮಾಡಿ, ನಂತರ ಅದನ್ನು ಟ್ಯಾಕ್ ವೆಲ್ಡಿಂಗ್ ಮೂಲಕ ಸರಿಪಡಿಸಿ.
|
|
|
ಹಂತ 9 ಮೇಲಿನ ಪ್ಯಾನೆಲ್ ಅಸೆಂಬ್ಲಿ |
ಪ್ಲಂಬ್ ಬಾಬ್ನೊಂದಿಗೆ ಮೇಲಿನ ಫಲಕದ ನಿಖರವಾದ ಸ್ಥಾನವನ್ನು ಪೂರ್ಣಗೊಳಿಸಿ, ನಂತರ ಟ್ಯಾಕ್ ವೆಲ್ಡಿಂಗ್ ಮೂಲಕ ಸರಿಪಡಿಸಿ. |
|
|
ಹಂತ 10 ಡಯಾಫ್ರಾಮ್ ಎಲೆಕ್ಟ್ರೋಸ್ಲಾಗ್ ವೆಲ್ಡಿಂಗ್ |
ಡಯಾಫ್ರಾಮ್ಗಳಿಗೆ ಏಕ-ಬದಿಯ ಎಲೆಕ್ಟ್ರೋಸ್ಲಾಗ್ ವೆಲ್ಡಿಂಗ್ ಅನ್ನು ಅಳವಡಿಸಲಾಗಿದೆ. |
|
|
ಆರ್ಕ್ ಪ್ರಾರಂಭ ಮತ್ತು ನಂದಿಸಲು ತಾಮ್ರದ ತೋಳುಗಳನ್ನು ವೆಲ್ಡಿಂಗ್ ಸಮಯದಲ್ಲಿ ಎಲೆಕ್ಟ್ರೋಸ್ಲಾಗ್ ವೆಲ್ಡಿಂಗ್ ರಂಧ್ರಗಳ ಮೇಲಿನ ಮತ್ತು ಕೆಳಗಿನ ತೆರೆಯುವಿಕೆಗಳಲ್ಲಿ ಸ್ಥಾಪಿಸಬೇಕು. |
||
|
ವೆಲ್ಡಿಂಗ್ ಪ್ರಸ್ತುತ ಮತ್ತು ವೋಲ್ಟೇಜ್ ಅನ್ನು ವೆಲ್ಡಿಂಗ್ ಪ್ರಕ್ರಿಯೆಯ ಉದ್ದಕ್ಕೂ ಕಟ್ಟುನಿಟ್ಟಾಗಿ ನಿಯಂತ್ರಿಸಬೇಕು ಮತ್ತು ವೆಬ್ನಲ್ಲಿ ಎಲೆಕ್ಟ್ರೋಸ್ಲಾಗ್ ವೆಲ್ಡಿಂಗ್ ಪ್ರದೇಶದ ಬಣ್ಣ ಬದಲಾವಣೆಯನ್ನು ಗಮನಿಸಲು ಗಮನ ನೀಡಬೇಕು. |
||
|
ಹಂತ 11 ಒಟ್ಟಾರೆ ತಪಾಸಣೆ |
ತಪಾಸಣೆಯ ಸಮಯದಲ್ಲಿ, ಕಾಂಪೊನೆಂಟ್ ಉದ್ದ, ಕರ್ಣೀಯ ಆಯಾಮಗಳು ಮತ್ತು ಅಂತಿಮ ವಿಭಾಗದ ಆಯಾಮಗಳು ವಿನ್ಯಾಸ ಮತ್ತು ನಿರ್ದಿಷ್ಟತೆಯ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸುತ್ತವೆಯೇ ಎಂಬುದನ್ನು ಪರಿಶೀಲಿಸುವುದರ ಮೇಲೆ ಕೇಂದ್ರೀಕರಿಸಿ ಮತ್ತು ಎಲ್ಲಾ ಸಹಿಷ್ಣುತೆಯ ಹೊರಗಿನ ಭಾಗಗಳನ್ನು ಸರಿಪಡಿಸಿ. |
|
|
ಹಂತ 12 ಎಂಡ್ ಮಿಲ್ಲಿಂಗ್ |
ಅಸೆಂಬ್ಲಿ ಮತ್ತು ವೆಲ್ಡಿಂಗ್ ನಂತರ ಕೊನೆಯ ಮುಖವನ್ನು ಗಿರಣಿ ಮಾಡಿ. |
|
|
ಸದಸ್ಯರ ಮಟ್ಟ ಮತ್ತು ಕೊನೆಯ ಮುಖ ಮತ್ತು ಮಿಲ್ಲಿಂಗ್ ಕಟ್ಟರ್ ನಡುವಿನ ಸಮಾನಾಂತರತೆಯನ್ನು ಖಾತರಿಪಡಿಸಿ. |
||
|
ಹಂತ 13 ಮರಳು ಬ್ಲಾಸ್ಟಿಂಗ್ ಮತ್ತು ತುಕ್ಕು ತೆಗೆಯುವಿಕೆ |
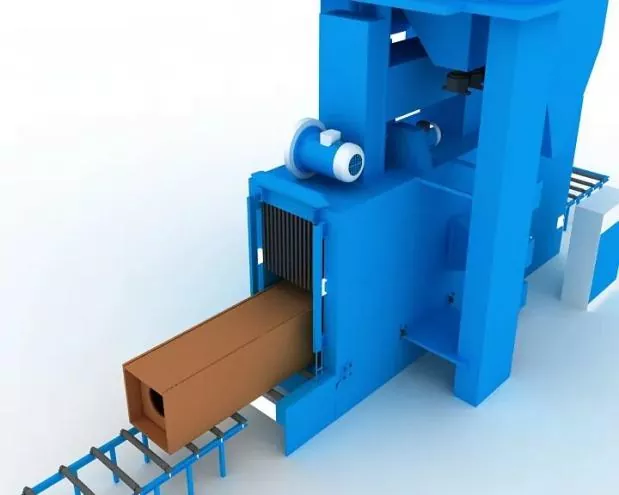
ವೆಲ್ಡಿಂಗ್ ನಂತರ ಅಗತ್ಯವಿರುವಂತೆ ಮರಳು ಬ್ಲಾಸ್ಟಿಂಗ್ ಮೂಲಕ ಸಂಪೂರ್ಣ ತುಕ್ಕು ತೆಗೆಯುವಿಕೆ, ನಂತರ ಲೇಪನ ನಿರ್ಮಾಣಕ್ಕೆ ವರ್ಗಾಯಿಸಿ. |
|
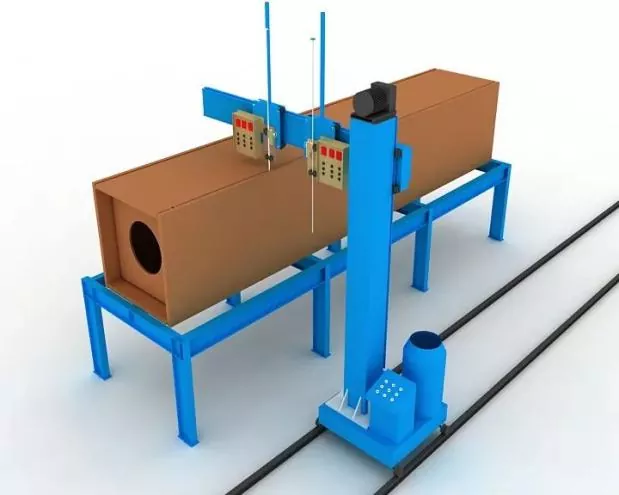
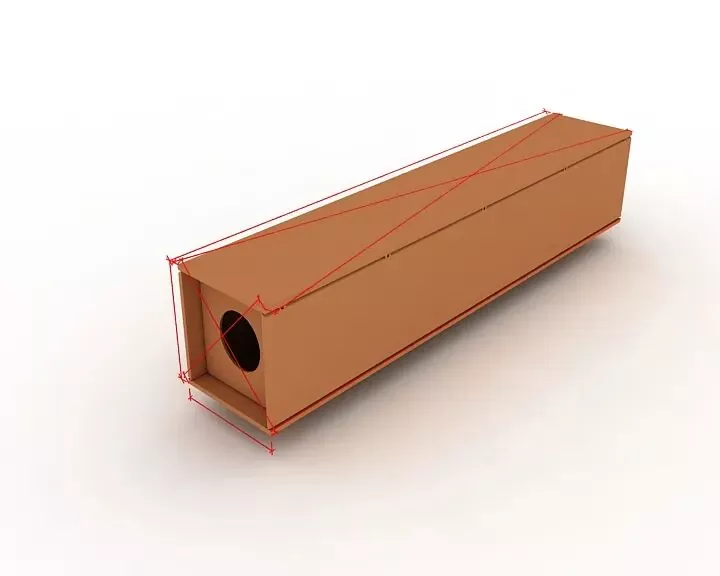
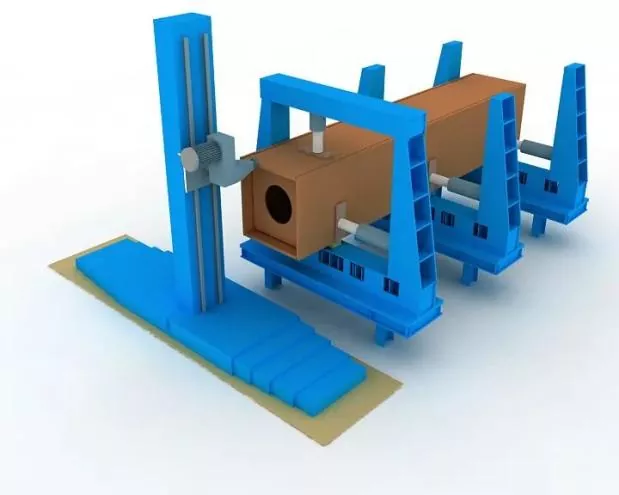
Ⅲ. ಅಸೆಂಬ್ಲಿ, ಸ್ಥಾನೀಕರಣ ಮತ್ತು ವೆಲ್ಡಿಂಗ್ಗಾಗಿ ವಿಶೇಷಣಗಳು
|
ಅಸೆಂಬ್ಲಿ ನಿಖರತೆ |
ಅಸೆಂಬ್ಲಿ ಸಮಯದಲ್ಲಿ: ● ವೆಲ್ಡಿಂಗ್ ವಿರೂಪವನ್ನು ನಿಯಂತ್ರಿಸಲು ಸೂಕ್ತವಾದ ನಿರ್ಬಂಧಗಳನ್ನು ಅಳವಡಿಸಿಕೊಳ್ಳಬೇಕು. ● ಬೆಸುಗೆ ಕುಗ್ಗುವಿಕೆ ಅನುಮತಿಗಳು ಮತ್ತು ಸಮಂಜಸವಾದ ಹಿಮ್ಮುಖ ವಿರೂಪವನ್ನು ಘಟಕದ ಆಯಾಮಗಳನ್ನು ನಿಯಂತ್ರಿಸಲು ಮತ್ತು ಸರಿಯಾದ ಆಕಾರವನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ಕಾಯ್ದಿರಿಸಲಾಗಿದೆ. |
|
ಬೆಸುಗೆ ಹಾಕಿದ ಸಂಪರ್ಕಗಳ ತಯಾರಿಕೆ ಮತ್ತು ಜೋಡಣೆಗೆ ಅನುಮತಿಸುವ ವಿಚಲನಗಳು, ಹಾಗೆಯೇ ರಚನಾತ್ಮಕ ಘಟಕಗಳ ಆಯಾಮದ ಸಹಿಷ್ಣುತೆಗಳು ಉಕ್ಕಿನ ರಚನೆಗಳ ನಿರ್ಮಾಣ ಗುಣಮಟ್ಟವನ್ನು (GB 50205) ಸ್ವೀಕರಿಸಲು ಕೋಡ್ನ ಅವಶ್ಯಕತೆಗಳನ್ನು ಅನುಸರಿಸಬೇಕು. |
|
|
ಅಸೆಂಬ್ಲಿ ಸ್ಥಾನೀಕರಣ ವೆಲ್ಡಿಂಗ್ |
ಅರೆ-ಸ್ವಯಂಚಾಲಿತ ಘನ ತಂತಿ ಅನಿಲ ಲೋಹದ ಆರ್ಕ್ ವೆಲ್ಡಿಂಗ್ (GMAW) ಮೂಲಕ ಇದನ್ನು ಕಾರ್ಯಗತಗೊಳಿಸಬೇಕು. |
|
ವೆಲ್ಡರ್ |
ಅಸೆಂಬ್ಲಿ ಟ್ಯಾಕ್ ವೆಲ್ಡಿಂಗ್ನಲ್ಲಿ ತೊಡಗಿರುವ ವೆಲ್ಡರ್ಗಳು ಬಿಲ್ಡಿಂಗ್ ಸ್ಟೀಲ್ ಸ್ಟ್ರಕ್ಚರ್ಸ್ (JGJ81) ವೆಲ್ಡಿಂಗ್ಗಾಗಿ ತಾಂತ್ರಿಕ ನಿರ್ದಿಷ್ಟತೆಯಲ್ಲಿ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಅನುಗುಣವಾದ ಅರ್ಹತಾ ಪ್ರಮಾಣಪತ್ರಗಳನ್ನು ಹೊಂದಿರಬೇಕು. |
|
ಟ್ಯಾಕ್ ವೆಲ್ಡ್ಸ್ನ ಸ್ಥಾನ |
ಟ್ಯಾಕ್ ವೆಲ್ಡ್ಗಳ ಸ್ಥಾನ: ಟ್ಯಾಕ್ ವೆಲ್ಡ್ಗಳು ಔಪಚಾರಿಕ ವೆಲ್ಡ್ಗಳ ಪ್ರಾರಂಭ ಮತ್ತು ಅಂತ್ಯವನ್ನು ತಪ್ಪಿಸಬೇಕು ಮತ್ತು ಮೂಲೆಗಳು, ಅಂಚುಗಳು, ತುದಿಗಳು ಮತ್ತು ರಚನಾತ್ಮಕ ಶಕ್ತಿ ಮತ್ತು ಕೆಲಸದ ದೋಷಗಳಿಗೆ ಒಳಗಾಗುವ ಇತರ ನಿರ್ಣಾಯಕ ಪ್ರದೇಶಗಳಲ್ಲಿ ಇರಿಸಬಾರದು. |
|
T-ಜಾಯಿಂಟ್ಗಳಿಗಾಗಿ, ಟ್ಯಾಕ್ ವೆಲ್ಡಿಂಗ್: ಎರಡೂ ಬದಿಗಳಲ್ಲಿ ಸಮ್ಮಿತೀಯವಾಗಿ ಕೈಗೊಳ್ಳಬೇಕು; ಏತನ್ಮಧ್ಯೆ, ತೋಡು ಒಳಗೆ ಟ್ಯಾಕ್ ವೆಲ್ಡಿಂಗ್ ಅನ್ನು ಸಾಧ್ಯವಾದಷ್ಟು ತಪ್ಪಿಸಬೇಕು. ಫುಲ್ ಪೆನೆಟರೇಶನ್ ಗ್ರೂವ್ ವೆಲ್ಡಿಂಗ್ಗಾಗಿ: ಬ್ಯಾಕ್ ಗೋಜಿಂಗ್ಗಾಗಿ ಗ್ರೂವ್ನಲ್ಲಿ ಟ್ಯಾಕ್ ವೆಲ್ಡಿಂಗ್ ಅನ್ನು ನಿರ್ವಹಿಸಬೇಕು, ಉದಾ., ಬ್ಯಾಕ್ ಗೋಜಿಂಗ್. |
|
|
ವೆಲ್ಡಿಂಗ್ ಬ್ಯಾಕಿಂಗ್ ಪ್ಲೇಟ್ಗಳ ಜೋಡಣೆ ಮತ್ತು ವೆಲ್ಡಿಂಗ್ ಸ್ಥಾನಗಳು ಮತ್ತು ರನ್-ಆನ್ ಮತ್ತು ರನ್-ಆಫ್ ಪ್ಲೇಟ್ಗಳು ಸಂಬಂಧಿತ ಮಾನದಂಡಗಳಿಗೆ ಅನುಗುಣವಾಗಿರಬೇಕು. |
|
|
ವೆಲ್ಡಿಂಗ್ ವಸ್ತುಗಳು |
ಅಸೆಂಬ್ಲಿ ಮತ್ತು ಟ್ಯಾಕ್ ವೆಲ್ಡಿಂಗ್ಗಾಗಿ ಬಳಸುವ ವೆಲ್ಡಿಂಗ್ ಸಾಮಗ್ರಿಗಳು ಔಪಚಾರಿಕ ವೆಲ್ಡಿಂಗ್ಗೆ ಅನುಗುಣವಾಗಿರಬೇಕು, ಅಂದರೆ, ಅಧಿಕೃತ ವೆಲ್ಡಿಂಗ್ನಲ್ಲಿರುವ ಅದೇ ವೆಲ್ಡಿಂಗ್ ವಸ್ತುಗಳನ್ನು ಅಳವಡಿಸಿಕೊಳ್ಳಬೇಕು. |
|
ಹೆಚ್ಚಿನ ಸಾಮರ್ಥ್ಯದ ಉಕ್ಕಿನ ಮತ್ತು ಕಡಿಮೆ ಸಾಮರ್ಥ್ಯದ ಉಕ್ಕಿನ ನಡುವೆ ಅಸೆಂಬ್ಲಿ ವೆಲ್ಡಿಂಗ್ಗಾಗಿ, ಕಡಿಮೆ ಸಾಮರ್ಥ್ಯದ ಉಕ್ಕಿನ ದರ್ಜೆಗೆ ಅನುಗುಣವಾಗಿ ವೆಲ್ಡಿಂಗ್ ವಸ್ತುಗಳನ್ನು ಆಯ್ಕೆ ಮಾಡಬೇಕು. |
ಸಂಬಂಧಿತ ಸುದ್ದಿ
- ಐಹೆ ಸ್ಟೀಲ್ ಸ್ಟ್ರಕ್ಚರ್ನಿಂದ ರಾಷ್ಟ್ರೀಯ ದಿನದ ಶುಭಾಶಯಗಳು
- ಮೊದಲ ಹಾರಾಟ ಯಶಸ್ವಿಯಾಗಿದೆ! ಐಹೆ ಸ್ಟೀಲ್ನಿಂದ ಏಷ್ಯಾ ಪೆಸಿಫಿಕ್ ಮೊರಾಕೊ ಯೋಜನೆ ಕೈಗೊಳ್ಳಲಾಗಿದೆ
- ಅರ್ಹತೆಯ ನವೀಕರಣವನ್ನು ಅನುಮೋದಿಸಲಾಗಿದೆ! Eihe ಸ್ಥಿರವಾಗಿ ಜಾಗತಿಕ ಮಾರುಕಟ್ಟೆಯ ಹೆಜ್ಜೆಗುರುತನ್ನು ವಿಸ್ತರಿಸುತ್ತದೆ
- ವಿಮಾನ ನಿಲ್ದಾಣಗಳು ಮತ್ತು ನಿಲ್ದಾಣಗಳಿಗೆ EHSS ಸ್ಟೀಲ್ ಸ್ಟ್ರಕ್ಚರ್ ಡೆಲಿವರಿ
- ಜಾಗತಿಕ ಅಭಿವೃದ್ಧಿಯ ಮೇಲೆ ಕೇಂದ್ರೀಕರಿಸಿ: ಶಾಂಡೊಂಗ್ ಸ್ಟೀಲ್ ಸ್ಟ್ರಕ್ಚರ್ ಇಂಡಸ್ಟ್ರಿ ಅಸೋಸಿಯೇಷನ್ ಕೈಗಾರಿಕಾ ಅಂತರಾಷ್ಟ್ರೀಯೀಕರಣದ ಅನುಭವ ವಿನಿಮಯ ಸಮ್ಮೇಳನವನ್ನು ಯಶಸ್ವಿಯಾಗಿ ನಡೆಸುತ್ತದೆ
- EHSS ಸಂಪೂರ್ಣ ಯಶಸ್ಸಿನೊಂದಿಗೆ 8ನೇ ಶಾಂಡೊಂಗ್ ಸ್ಟೀಲ್ ಸ್ಟ್ರಕ್ಚರ್ ಹೈ-ಕ್ವಾಲಿಟಿ ಡೆವಲಪ್ಮೆಂಟ್ ಫೋರಮ್ ಮತ್ತು 2026 SSSIA ವಾರ್ಷಿಕ ಸಮ್ಮೇಳನವನ್ನು ಕಿಂಗ್ಡಾವೊದಲ್ಲಿ ಹೋಸ್ಟ್ ಮಾಡಿದೆ
ನನಗೆ ಒಂದು ಸಂದೇಶವನ್ನು ಬಿಡಿ