ಕನ್ನಡ
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ಸ್ಟೀಲ್ ಸ್ಟ್ರಕ್ಚರ್ ಪ್ರೊಡಕ್ಷನ್ ಟೆಕ್ನಾಲಜಿಯ ವಿಶ್ಲೇಷಣೆ
Ⅰ. ಅವಲೋಕನ
ಉಕ್ಕಿನ ರಚನೆಯ ತಯಾರಿಕೆವಿನ್ಯಾಸ ರೇಖಾಚಿತ್ರಗಳನ್ನು ಭೌತಿಕ ರಚನಾತ್ಮಕ ಘಟಕಗಳಾಗಿ ಪರಿವರ್ತಿಸುವ ಪ್ರಕ್ರಿಯೆಯಾಗಿದೆ. ಕಾರ್ಖಾನೆಯ ಉತ್ಪಾದನಾ ಕಾರ್ಯವಿಧಾನಗಳ ಮೂಲಕ ವಿನ್ಯಾಸದ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಅನುಗುಣವಾಗಿ ಉಕ್ಕಿನ ವಸ್ತುಗಳನ್ನು ಅರ್ಹ ಉಕ್ಕಿನ ರಚನಾತ್ಮಕ ಸದಸ್ಯರನ್ನಾಗಿ ಪ್ರಕ್ರಿಯೆಗೊಳಿಸುವುದು ಇದರ ಮೂಲವಾಗಿದೆ, ಉಕ್ಕಿನ ವಿಭಾಗೀಯ ಗುಣಲಕ್ಷಣಗಳನ್ನು ಮೂಲಭೂತವಾಗಿ ಬದಲಾಗದೆ ಇರಿಸುತ್ತದೆ.
ಉಕ್ಕಿನ ರಚನೆಗಳ ಉತ್ಪಾದನಾ ತಂತ್ರಜ್ಞಾನವು ಸಾಮಾನ್ಯವಾಗಿ ಯಾಂತ್ರಿಕ ಉತ್ಪಾದನೆಯಂತೆಯೇ ಇರುತ್ತದೆ. ಆದಾಗ್ಯೂ, ಉಕ್ಕಿನ ರಚನೆಯ ಉತ್ಪನ್ನಗಳನ್ನು ಅಂತಿಮವಾಗಿ ನಿರ್ಮಾಣ ಸ್ಥಳಗಳಲ್ಲಿ ಜೋಡಿಸಲಾಗುತ್ತದೆ, ಅದರ ಪ್ರಕ್ರಿಯೆಗಳು ನಿಖರವಾದ ನಿಯಂತ್ರಣ ಮತ್ತು ವಿರೂಪತೆಯ ತಡೆಗಟ್ಟುವಿಕೆಗೆ ಹೆಚ್ಚಿನ ಒತ್ತು ನೀಡುತ್ತವೆ.
Ⅱ. ಸ್ಟೀಲ್ ಸ್ಟ್ರಕ್ಚರ್ ಉತ್ಪಾದನೆಯ ಪ್ರಕ್ರಿಯೆ ಹರಿವಿನ ಚಾರ್ಟ್
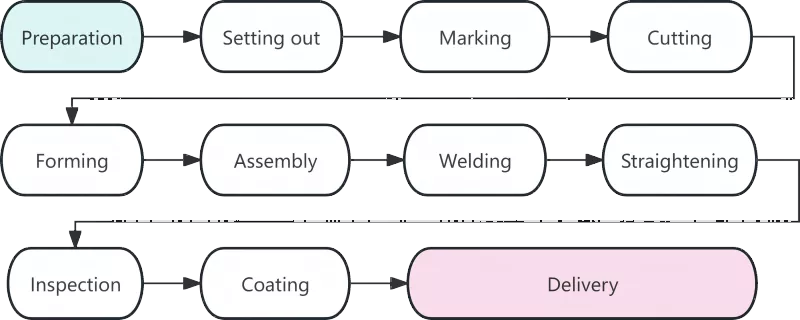
Ⅲ. ಪ್ರತಿ ಕೆಲಸದ ಕಾರ್ಯವಿಧಾನದ ವಿವರವಾದ ವಿಶ್ಲೇಷಣೆ
|
ಪ್ರಕ್ರಿಯೆ |
ವಿವರಣೆ |
|
ವಸ್ತು ತಯಾರಿ |
ವಸ್ತು ತಯಾರಿಕೆಯು ಉಕ್ಕಿನ ರಚನೆಯ ತಯಾರಿಕೆಯ ಪ್ರಾರಂಭವನ್ನು ಗುರುತಿಸುತ್ತದೆ, ಮತ್ತು ಅದರ ಗುಣಮಟ್ಟವು ಎಲ್ಲಾ ನಂತರದ ಕೆಲಸದ ಕಾರ್ಯವಿಧಾನಗಳನ್ನು ನೇರವಾಗಿ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ಈ ಹಂತದಲ್ಲಿ ಮುಖ್ಯ ಕಾರ್ಯಗಳಲ್ಲಿ ವಸ್ತು ಸ್ವೀಕಾರ, ನೇರಗೊಳಿಸುವಿಕೆ ಮತ್ತು ಮೇಲ್ಮೈ ಶುಚಿಗೊಳಿಸುವಿಕೆ ಸೇರಿವೆ. ಉಕ್ಕಿನ ವಸ್ತುಗಳು ಕಾರ್ಖಾನೆಗೆ ಬಂದ ನಂತರ, ಅವುಗಳ ವಸ್ತು ಪ್ರಮಾಣಪತ್ರಗಳನ್ನು ನಿಜವಾದ ಉತ್ಪನ್ನಗಳ ವಿರುದ್ಧ ಪರಿಶೀಲಿಸಲಾಗುತ್ತದೆ. ಪ್ರಮುಖ ರಚನಾತ್ಮಕ ಘಟಕಗಳಲ್ಲಿ ಬಳಸುವ ಉಕ್ಕುಗಳಿಗೆ ರಾಸಾಯನಿಕ ಸಂಯೋಜನೆ ಮತ್ತು ಯಾಂತ್ರಿಕ ಗುಣಲಕ್ಷಣಗಳ ಮೇಲೆ ಮರು-ಪರಿಶೀಲನೆ ನಡೆಸಬೇಕು. ಸಾಗಣೆಯ ಸಮಯದಲ್ಲಿ ಉಂಟಾದ ವಿರೂಪಗೊಂಡ ಉಕ್ಕುಗಳನ್ನು ರೋಲರ್ ಸ್ಟ್ರೈಟ್ನರ್ ಅಥವಾ ಹೈಡ್ರಾಲಿಕ್ ಜಾಕಿಂಗ್ ಯಂತ್ರಗಳನ್ನು ಬಳಸಿ ನೇರಗೊಳಿಸಬೇಕು. ಸರಿಸುಮಾರು 80% ನಷ್ಟು ಆಯಾಮದ ದೋಷಗಳು ಖಾಲಿಯಾಗುವುದರಲ್ಲಿ ನೇರಗೊಳಿಸದ ಕಚ್ಚಾ ವಸ್ತುಗಳಿಂದ ಉಂಟಾಗುತ್ತವೆ ಎಂದು ಅನುಭವವು ತೋರಿಸುತ್ತದೆ. |
|
ಲಾಫ್ಟಿಂಗ್ |
ಉಕ್ಕಿನ ರಚನೆಯ ತಯಾರಿಕೆಯಲ್ಲಿ ನಿಖರವಾದ ನಿಯಂತ್ರಣಕ್ಕಾಗಿ ಲಾಫ್ಟಿಂಗ್ ಮೊದಲ ನಿರ್ಣಾಯಕ ಹಂತವಾಗಿದೆ. ಮೀಸಲಾದ ಪ್ಲಾಟ್ಫಾರ್ಮ್ಗಳು ಅಥವಾ ಲೇಔಟ್ ಕೋಷ್ಟಕಗಳಲ್ಲಿ, ತಂತ್ರಜ್ಞರು ಭಾಗಗಳ ಆಕಾರಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಲು ವಿನ್ಯಾಸ ರೇಖಾಚಿತ್ರಗಳಿಗೆ ಅನುಗುಣವಾಗಿ 1: 1 ರ ಅನುಪಾತದಲ್ಲಿ ಪೂರ್ಣ-ಪ್ರಮಾಣದ ಘಟಕ ಕೀಲುಗಳು ಮತ್ತು ಬಾಹ್ಯರೇಖೆಗಳನ್ನು ಸೆಳೆಯುತ್ತಾರೆ. ಡ್ರಾಯಿಂಗ್ ಆಯಾಮಗಳನ್ನು ಪರಿಶೀಲಿಸುವುದರ ಜೊತೆಗೆ, ಸಂಬಂಧಿತ ಪ್ರಕ್ರಿಯೆಗಳಿಂದ ಅಗತ್ಯವಿರುವಂತೆ ವೆಲ್ಡಿಂಗ್ ಕುಗ್ಗುವಿಕೆ ಭತ್ಯೆಯನ್ನು ಕಾಯ್ದಿರಿಸಬೇಕು. ಸಾಮಾನ್ಯವಾಗಿ, ಪ್ರತಿ ಬಟ್ ವೆಲ್ಡ್ಗೆ 1 ರಿಂದ 1.5 ಮಿಲಿಮೀಟರ್ಗಳ ಭತ್ಯೆಯನ್ನು ನಿಗದಿಪಡಿಸಬೇಕು. |
|
ಗುರುತು ಹಾಕುವುದು |
ಸ್ಕ್ರೈಬಿಂಗ್ ಎಂದೂ ಕರೆಯುತ್ತಾರೆ, ಗುರುತು ಹಾಕುವಿಕೆಯು ರಂಧ್ರದ ಸ್ಥಾನಗಳನ್ನು ಗುರುತಿಸಲು ಟೆಂಪ್ಲೇಟ್ಗಳನ್ನು ಬಳಸುವ ವಿಧಾನವನ್ನು ಸೂಚಿಸುತ್ತದೆ ಮತ್ತು ಸ್ಟೀಲ್ ಪ್ಲೇಟ್ಗಳು ಮತ್ತು ವಿಭಾಗಗಳಲ್ಲಿನ ಘಟಕ ಬಾಹ್ಯರೇಖೆಗಳಿಗೆ ಯಂತ್ರದ ರೇಖೆಗಳನ್ನು ಸೂಚಿಸುತ್ತದೆ. ವಸ್ತು ಬಳಕೆಯ ದರವನ್ನು ಗರಿಷ್ಠಗೊಳಿಸಲು "ಮೊದಲು ದೊಡ್ಡ ಭಾಗಗಳು, ನಂತರ ಸಣ್ಣ ಭಾಗಗಳು" ಎಂಬ ತತ್ವವನ್ನು ಅನುಸರಿಸಲಾಗುತ್ತದೆ. ಆಪ್ಟಿಮೈಸ್ಡ್ ಲೇಔಟ್ ಮೂಲಕ, ಒಟ್ಟಾರೆ ವಸ್ತು ಬಳಕೆಯ ದರವು 85% ಕ್ಕಿಂತ ಹೆಚ್ಚು ತಲುಪಬಹುದು ಮತ್ತು ಗೂಡುಕಟ್ಟುವ ಆಪ್ಟಿಮೈಸೇಶನ್ ನಂತರ ಇದು 92% ಅನ್ನು ಮೀರಬಹುದು. |
|
ಕತ್ತರಿಸುವುದು |
ಕತ್ತರಿಸುವಿಕೆಯು ಕಚ್ಚಾ ವಸ್ತುಗಳನ್ನು ಗುರುತಿಸಿದ ರೇಖೆಗಳ ಉದ್ದಕ್ಕೂ ಪ್ರತ್ಯೇಕ ಭಾಗಗಳಾಗಿ ಬೇರ್ಪಡಿಸುವ ಪ್ರಕ್ರಿಯೆಯಾಗಿದೆ. ಮುಖ್ಯವಾಹಿನಿಯ ಕತ್ತರಿಸುವ ವಿಧಾನಗಳಲ್ಲಿ ಗ್ಯಾಸ್ ಕತ್ತರಿಸುವುದು, ಪ್ಲಾಸ್ಮಾ ಕತ್ತರಿಸುವುದು ಮತ್ತು ಲೇಸರ್ ಕತ್ತರಿಸುವುದು ಸೇರಿವೆ. ಸಂಖ್ಯಾತ್ಮಕ ನಿಯಂತ್ರಣ ಕತ್ತರಿಸುವ ತಂತ್ರಜ್ಞಾನದ ವ್ಯಾಪಕವಾದ ಅನ್ವಯವು ಉಕ್ಕಿನ ರಚನೆಯ ತಯಾರಿಕೆಯ ನಿಖರತೆ ಮತ್ತು ದಕ್ಷತೆಯನ್ನು ಸುಧಾರಿಸಿದೆ. ಕೆಲವು ಕಟ್ ಮೇಲ್ಮೈಗಳು ದ್ವಿತೀಯ ಅಂಚಿನ ಸಂಸ್ಕರಣೆಯಿಲ್ಲದೆ ನೇರ ಬೆಸುಗೆಗೆ ಅರ್ಹವಾಗಿವೆ. |
|
ರೂಪಿಸುತ್ತಿದೆ |
ಬಾಗಿದ ಕಿರಣಗಳು ಮತ್ತು ಬಾಗಿದ ಪೈಪ್ಗಳಂತಹ ರೇಖಾತ್ಮಕವಲ್ಲದ ಘಟಕಗಳನ್ನು ಶೀತ ಬಾಗುವಿಕೆ ಅಥವಾ ಬಿಸಿ ಬಾಗುವಿಕೆಯ ಮೂಲಕ ಆಕಾರಗೊಳಿಸಬೇಕು. ಕೋಲ್ಡ್ ಬಾಗುವಿಕೆಯನ್ನು ಕೋಣೆಯ ಉಷ್ಣಾಂಶದಲ್ಲಿ ನಡೆಸಲಾಗುತ್ತದೆ ಮತ್ತು ಸಾಮಾನ್ಯ ಬಾಗಿದ ಘಟಕಗಳಿಗೆ ಅನ್ವಯಿಸುತ್ತದೆ. ಬಿಸಿ ಬಾಗುವಿಕೆಗಾಗಿ, ಉಕ್ಕುಗಳನ್ನು ಬಾಗುವ ಮೊದಲು 900-1100 ° C ಗೆ ಬಿಸಿಮಾಡಲಾಗುತ್ತದೆ, ಇದು ದಪ್ಪ ಫಲಕಗಳು ಅಥವಾ ಸಣ್ಣ ಬಾಗುವ ತ್ರಿಜ್ಯಗಳೊಂದಿಗೆ ಘಟಕಗಳಿಗೆ ಅಳವಡಿಸಿಕೊಳ್ಳಲಾಗುತ್ತದೆ. |
|
ಅಸೆಂಬ್ಲಿ |
ಅಸೆಂಬ್ಲಿ ಎಂದರೆ ರೇಖಾಚಿತ್ರಗಳಿಂದ ಅಗತ್ಯವಿರುವಂತೆ ಸಂಸ್ಕರಿಸಿದ ಭಾಗಗಳನ್ನು ಸಂಯೋಜಿಸುವುದು ಮತ್ತು ಟ್ಯಾಕ್ ವೆಲ್ಡಿಂಗ್ ಮೂಲಕ ತಾತ್ಕಾಲಿಕವಾಗಿ ಅವುಗಳನ್ನು ಸರಿಪಡಿಸುವುದು. ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಅಸೆಂಬ್ಲಿ ಕಾರ್ಯವಿಧಾನವು ಕೆಳಕಂಡಂತಿದೆ: ಫ್ಲೇಂಜ್ ಪ್ಲೇಟ್ಗಳ ಸ್ಪ್ಲೈಸ್ ಸ್ತರಗಳನ್ನು ಗ್ರೈಂಡ್ ಮಾಡಿ → ವೆಬ್ ಪ್ಲೇಟ್ಗಳಲ್ಲಿ ಬರ್ರ್ಸ್ ತೆಗೆದುಹಾಕಿ → ಅಸೆಂಬ್ಲಿ ಯಂತ್ರದೊಂದಿಗೆ ನಿಖರವಾದ ಸ್ಥಾನವನ್ನು ಸಾಧಿಸಿ → ಏಕ-ಬದಿಯ ಟಿ-ವಿಭಾಗದ ಉಕ್ಕಿನ ಸಂಪೂರ್ಣ ಜೋಡಣೆ → ಜೋಡಣೆಯನ್ನು ಫ್ಲಿಪ್ ಮಾಡಿ ಮತ್ತು ಒಟ್ಟಾರೆ ರಚನೆಯನ್ನು ಪೂರ್ಣಗೊಳಿಸಿ. |
|
ವೆಲ್ಡಿಂಗ್ |
ಹೆಚ್ಚಿನ ತಾಂತ್ರಿಕ ಅವಶ್ಯಕತೆಗಳು ಮತ್ತು ಕಠಿಣ ಗುಣಮಟ್ಟದ ನಿಯಂತ್ರಣದೊಂದಿಗೆ ಉಕ್ಕಿನ ರಚನೆಯ ತಯಾರಿಕೆಯಲ್ಲಿ ವೆಲ್ಡಿಂಗ್ ಒಂದು ಪ್ರಮುಖ ಕಾರ್ಯವಿಧಾನವಾಗಿದೆ. ಸಾಮಾನ್ಯವಾಗಿ ಬಳಸುವ ವೆಲ್ಡಿಂಗ್ ವಿಧಾನಗಳಲ್ಲಿ ಸ್ವಯಂಚಾಲಿತ ಮುಳುಗಿರುವ ಆರ್ಕ್ ವೆಲ್ಡಿಂಗ್, CO₂ ಗ್ಯಾಸ್ ಶೀಲ್ಡ್ ವೆಲ್ಡಿಂಗ್ ಮತ್ತು ಶೀಲ್ಡ್ ಮೆಟಲ್ ಆರ್ಕ್ ವೆಲ್ಡಿಂಗ್ ಸೇರಿವೆ. |
|
ನೇರಗೊಳಿಸುವಿಕೆ |
ವೆಲ್ಡಿಂಗ್ ಸಮಯದಲ್ಲಿ ಉಂಟಾಗುವ ಉಷ್ಣ ಒತ್ತಡವು ಘಟಕ ವಿರೂಪಕ್ಕೆ ಕಾರಣವಾಗುತ್ತದೆ, ಮೂಲ ಜ್ಯಾಮಿತೀಯ ಆಕಾರವನ್ನು ಪುನಃಸ್ಥಾಪಿಸಲು ನೇರಗೊಳಿಸುವಿಕೆಯಿಂದ ತೆಗೆದುಹಾಕಲಾಗುತ್ತದೆ. ಸಾಮಾನ್ಯ ನೇರಗೊಳಿಸುವ ವಿಧಾನಗಳಲ್ಲಿ ಯಾಂತ್ರಿಕ ನೇರಗೊಳಿಸುವಿಕೆ, ಜ್ವಾಲೆಯ ನೇರಗೊಳಿಸುವಿಕೆ ಮತ್ತು ಸಂಯೋಜಿತ ನೇರಗೊಳಿಸುವಿಕೆ ಸೇರಿವೆ. ಅದೇ ಸ್ಥಾನದ ಮೇಲೆ ತಾಪನವನ್ನು ಮೂರು ಬಾರಿ ಹೆಚ್ಚು ನಡೆಸಲಾಗುವುದಿಲ್ಲ, ಮತ್ತು ಮಿತಿಮೀರಿದ ಕಟ್ಟುನಿಟ್ಟಾಗಿ ನಿಷೇಧಿಸಲಾಗಿದೆ. |
|
ತಪಾಸಣೆ |
ಸಂಪೂರ್ಣ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಯ ಮೂಲಕ ರನ್ನಿಂಗ್, ತಪಾಸಣೆ ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟಕ್ಕೆ ಪ್ರಮುಖ ಖಾತರಿಯಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ. ಹಂತ ಹಂತದ ತಪಾಸಣೆಯು ಮುಖ್ಯವಾಗಿ ಕಚ್ಚಾ ವಸ್ತುಗಳ ತಪಾಸಣೆ, ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿನ ತಪಾಸಣೆ ಮತ್ತು ನಂತರದ ವೆಲ್ಡಿಂಗ್ ತಪಾಸಣೆಯನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ. ಬಿರುಕುಗಳು ಮತ್ತು ಅಪೂರ್ಣ ಸಮ್ಮಿಳನದಂತಹ ಮಾರಣಾಂತಿಕ ದೋಷಗಳನ್ನು ವೆಲ್ಡ್ಸ್ ಒಳಗೆ ಅನುಮತಿಸಲಾಗುವುದಿಲ್ಲ. |
|
ಲೇಪನ |
ಲೇಪನವು ಉಕ್ಕಿನ ರಚನೆಗಳಿಗೆ ವಿರೋಧಿ ತುಕ್ಕು ಮತ್ತು ಅಗ್ನಿಶಾಮಕ ರಕ್ಷಣೆಯನ್ನು ಒದಗಿಸುತ್ತದೆ. ಪ್ರಮಾಣಿತ ಲೇಪನ ವ್ಯವಸ್ಥೆಯು ಮೂರು ಪದರಗಳನ್ನು ಒಳಗೊಂಡಿದೆ: ಸತು-ಸಮೃದ್ಧ ಎಪಾಕ್ಸಿ ಪ್ರೈಮರ್, ಎಪಾಕ್ಸಿ ಮೈಕೇಶಿಯಸ್ ಕಬ್ಬಿಣದ ಮಧ್ಯಂತರ ಕೋಟ್ ಮತ್ತು ಪಾಲಿಯುರೆಥೇನ್ ಅಥವಾ ಫ್ಲೋರೋಕಾರ್ಬನ್ ಟಾಪ್ ಕೋಟ್. ಬೆಂಕಿ-ನಿರೋಧಕ ಲೇಪನವನ್ನು ಅನೇಕ ತೆಳುವಾದ ಪದರಗಳಲ್ಲಿ ಅನ್ವಯಿಸಬೇಕು. ಲೇಪನ ಕಾರ್ಯಾಚರಣೆಗೆ ಸುತ್ತುವರಿದ ತಾಪಮಾನವು 5 ° C ಗಿಂತ ಕಡಿಮೆಯಿರಬಾರದು, ಸಾಪೇಕ್ಷ ಆರ್ದ್ರತೆಯು 85% ಕ್ಕಿಂತ ಹೆಚ್ಚಿಲ್ಲ ಮತ್ತು ಉಕ್ಕಿನ ಮೇಲ್ಮೈ ತಾಪಮಾನವು ಇಬ್ಬನಿ ಬಿಂದುಕ್ಕಿಂತ ಕನಿಷ್ಠ 3 ° C ಆಗಿರಬೇಕು. |
|
ಕಾರ್ಖಾನೆಯಿಂದ ವಿತರಣೆ |
ವಿತರಣೆಯು ಉಕ್ಕಿನ ರಚನೆಯ ತಯಾರಿಕೆಯ ಅಂತಿಮ ಹಂತವಾಗಿದೆ. ಅಂತಿಮ ತಪಾಸಣೆಯಲ್ಲಿ ಉತ್ತೀರ್ಣರಾದ ಘಟಕಗಳಿಗೆ ಅನನ್ಯ ಸರಣಿ ಸಂಖ್ಯೆಗಳು ಮತ್ತು ಅಂಕಗಳನ್ನು ನಿಗದಿಪಡಿಸಲಾಗುತ್ತದೆ. ಅನುಸ್ಥಾಪನಾ ಅನುಕ್ರಮದ ಪ್ರಕಾರ ಘಟಕಗಳನ್ನು ಗುಂಪುಗಳಾಗಿ ಜೋಡಿಸಬೇಕು. ಲೇಪನದ ಗೀರುಗಳನ್ನು ತಡೆಗಟ್ಟಲು ಮರದ ಬ್ಲಾಕ್ಗಳು ಅಥವಾ ರಬ್ಬರ್ ಗ್ಯಾಸ್ಕೆಟ್ಗಳನ್ನು ಘಟಕಗಳ ನಡುವೆ ಇಡಬೇಕು. |
IV. ಮಾಡರ್ನ್ ಸ್ಟೀಲ್ ಸ್ಟ್ರಕ್ಚರ್ ಮ್ಯಾನುಫ್ಯಾಕ್ಚರಿಂಗ್ ಟೆಕ್ನಾಲಜಿ ಅಭಿವೃದ್ಧಿ ಪ್ರವೃತ್ತಿಗಳು
ಆಧುನಿಕ ಉಕ್ಕಿನ ರಚನೆಉತ್ಪಾದನಾ ನಿಖರತೆ ಮತ್ತು ದಕ್ಷತೆಯನ್ನು ಸುಧಾರಿಸಲು ಉತ್ಪಾದನೆಯು ಹೆಚ್ಚು ಬುದ್ಧಿವಂತವಾಗಿದೆ ಮತ್ತು ಯಾಂತ್ರಿಕಗೊಳಿಸಲ್ಪಟ್ಟಿದೆ. ಸಂಖ್ಯಾತ್ಮಕ ನಿಯಂತ್ರಣ ತಂತ್ರಜ್ಞಾನ, ಸ್ವಯಂಚಾಲಿತ ವೆಲ್ಡಿಂಗ್, BIM ಅಪ್ಲಿಕೇಶನ್ ಮತ್ತು ಪೂರ್ವ ಜೋಡಣೆಗಾಗಿ ವರ್ಚುವಲ್ ಸಿಮ್ಯುಲೇಶನ್ ಉದ್ಯಮದ ಭವಿಷ್ಯದ ಅಭಿವೃದ್ಧಿ ಪ್ರವೃತ್ತಿಗಳನ್ನು ಪ್ರತಿನಿಧಿಸುತ್ತದೆ.
ಉಕ್ಕಿನ ರಚನೆಯ ಉತ್ಪಾದನೆಯು ನಿಕಟ ಸಂಪರ್ಕಿತ ಪ್ರಕ್ರಿಯೆಗಳು, ಹೆಚ್ಚಿನ ನಿಖರತೆಯ ಅವಶ್ಯಕತೆಗಳು ಮತ್ತು ಕಟ್ಟುನಿಟ್ಟಾದ ಗುಣಮಟ್ಟದ ನಿಯಂತ್ರಣವನ್ನು ಒಳಗೊಂಡಿರುವ ಸಂಪೂರ್ಣ ವ್ಯವಸ್ಥೆಯಾಗಿದೆ. ಲೇಔಟ್ನಿಂದ ಲೇಪನದವರೆಗಿನ ಪ್ರತಿಯೊಂದು ವಿಧಾನವು ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನಗಳ ಗುಣಮಟ್ಟವನ್ನು ನೇರವಾಗಿ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ಬುದ್ಧಿವಂತ ತಂತ್ರಜ್ಞಾನಗಳ ವ್ಯಾಪಕವಾದ ಅನ್ವಯದೊಂದಿಗೆ, ಉಕ್ಕಿನ ರಚನೆಗಳಿಗೆ ಕಟ್ಟುನಿಟ್ಟಾದ ಮಾನದಂಡಗಳನ್ನು ಅಳವಡಿಸಿಕೊಳ್ಳಲಾಗುವುದು, ಇದು ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟದಲ್ಲಿ ಮತ್ತಷ್ಟು ಸುಧಾರಣೆಗೆ ಕಾರಣವಾಗುತ್ತದೆ.
ಸಂಬಂಧಿತ ಸುದ್ದಿ
- ಸ್ಟೀಲ್ ಫ್ರೇಮ್ ಹಾರ್ಸ್ ಸ್ಟೇಬಲ್ ನಿರ್ಮಾಣಕ್ಕಾಗಿ ಸೂಕ್ತವಾದ ಗಾತ್ರವನ್ನು ಹೇಗೆ ಆಯ್ಕೆ ಮಾಡುವುದು?
- ಆನ್-ಸೈಟ್ ಸ್ಟೀಲ್ ಸ್ಟ್ರಕ್ಚರ್ ಅಸೆಂಬ್ಲಿ + ಇಂಟಿಗ್ರಲ್ ಹೋಸ್ಟಿಂಗ್ ಕನ್ಸ್ಟ್ರಕ್ಷನ್ ವರ್ಕ್ಫ್ಲೋ + ಪ್ರಮುಖ ಪರಿಗಣನೆಗಳು
- ಆಧುನಿಕ ಜೀವನಕ್ಕಾಗಿ ಡಬಲ್ ಲೇಯರ್ ಪ್ರಿಫ್ಯಾಬ್ ಸ್ಟೀಲ್ ಫ್ರೇಮ್ ಹೌಸ್ ನಿರ್ಮಾಣವನ್ನು ಏಕೆ ಆರಿಸಬೇಕು?
- ಸ್ಟೀಲ್ ಸ್ಟ್ರಕ್ಚರ್ ಫ್ಯಾಕ್ಟರಿ ಕಟ್ಟಡಗಳ ವಿನ್ಯಾಸ ಮತ್ತು ನಿರ್ಮಾಣಕ್ಕೆ ಒಂಬತ್ತು ಪ್ರಮುಖ ಅಂಶಗಳು
- ಸ್ಟೀಲ್ ಸ್ಟ್ರಕ್ಚರ್ ಚಿಕನ್ ಶೆಡ್ ನಿರ್ಮಾಣವು ಕೋಳಿ ಫಾರಂಗಳ ನಿರ್ವಹಣೆಯನ್ನು ಹೇಗೆ ಸುಧಾರಿಸುತ್ತದೆ?
- "ಲೊಕೊಮೊಟಿವ್-ಸ್ಟೈಲ್" ಕೈಗಾರಿಕಾ ಕಟ್ಟಡಗಳು: 3-ಅಂತಸ್ತಿನ ಕಛೇರಿಯು ಸ್ಟೀಲ್ ಅಥವಾ ಕಾಂಕ್ರೀಟ್ ಆಗಿರಬೇಕೇ?
ನನಗೆ ಒಂದು ಸಂದೇಶವನ್ನು ಬಿಡಿ